Feldspat tozu öğütme işlemi, cevher yatağının içeriğiyle başlar. Bir yatak potasyum feldspat, sodyum feldspat veya plagioklaz karışımı içerir ve bu bileşim, alıcının hangi kaliteyi kabul edeceğine karar verir. Seramik sır, alkali oksit ve %0,1'in altında demir gerektirir. Cam karışımı ise alümina ve sabit bir elek kalıntısı ister. Bu gereksinimler, değirmene kısa bir sayı listesi olarak ulaşır ve değirmen, kendi demirini eklemeden bu gereksinimleri karşılamak zorundadır. Feldspat işlemedeki zorlukların çoğu bu son koşulda yatmaktadır.
Ailenin İçeriği
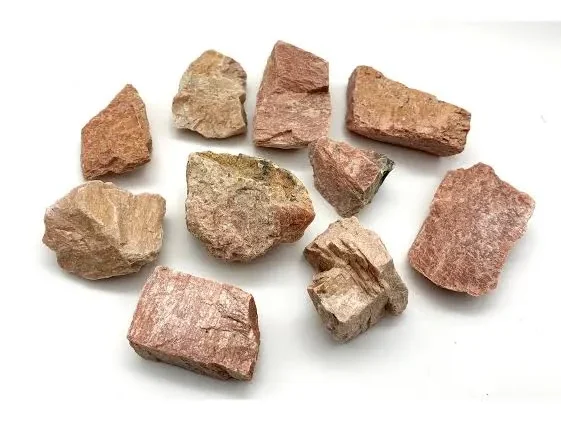
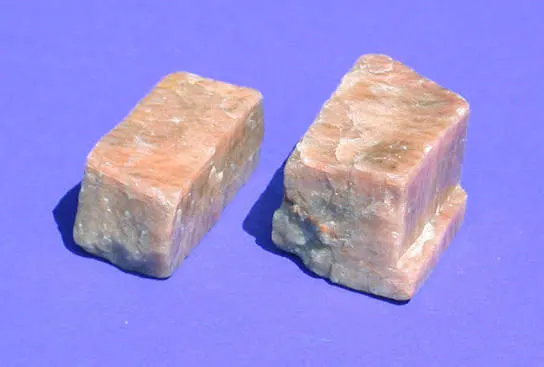
Ticari olarak satılan üç üye vardır: potasyum, sodyum ve kalsiyum feldispat. İlk ikisi KAlSi3O8 ve NaAlSi3O8'e yakın olup, teorik alkali oksit içeriği yaklaşık 'dır. Konsantre ürün, tesisten ila oranında alkali oksit içeriğiyle çıkar. Kalsiyum feldispat, alkali oksitlerin yerine CaO içerir ve düşük akış değerine sahiptir. Sodyum ve kalsiyum feldispat, sürekli bir katı çözelti serisi oluşturur. Bu nedenle doğal bir plagioklaz, iki uç üye arasında bir alkali içeriği gösterir.
Mohs ölçeğinde sertlik 6 ile 6,5 arasında, özgül ağırlık ise 2,5 ile 2,6 arasındadır. Her ikisi de kuvarsa yakındır, bu nedenle iki mineral genellikle aynı devreyi paylaşır. Alkali oksit, erime davranışını belirler ve bu davranış, müşterinin tozla neler yapabileceğine karar verir. Potasyum feldispat daha yüksek bir erime noktasında erir ve dikey bir yüzeyde şeklini koruyan viskoz bir eriyik oluşturur. Sodyum feldispat daha düşük bir erime noktasında erir ve serbestçe akar, bu nedenle gövdelerde ve cam karışımlarında baskındır.
| Tip | Formül | Konsantre alkali oksit | Erime davranışı | Tipik kullanım |
|---|---|---|---|---|
| Potasyum feldispat | KAlSi3O8 | K2O yaklaşık yüzde 10 ila 12 arasındadır. | Daha yüksek erime noktası, viskoz eriyik | Sırlar, sıhhi tesisat ürünleri, emaye |
| Sodyum feldispat | NaAlSi3O8 | Na2O yaklaşık yüzde 10 ila 12 | Düşük erime noktası, akışkan eriyik | Seramik gövdeler, cam partileri |
| Kalsiyum feldispat | CaAl2Si2O8 | CaO, alkali oksitlerin yerini alır. | Yüksek ısıya dayanıklı, düşük akı değeri | Dolgu maddeleri, özel seramikler |
| Plagioklaz serisi | Na'dan Ca'ya katı çözelti | CaO yükselirken Na2O düşer. | Seri boyunca sürekli değişim | Toplu seramik ve cam partileri |
Konsantre rakamlar, ticari seramik ve cam kalitelerini tanımlar. Belirli bir yatağın kalitesi, tabloya değil, tahlil sonucuna göre belirlenir.
Her Alıcının Ölçtüğü Şeyler
Seramik gövde, eriticilik maddesi olarak feldspat içerir. Alkali oksit, pişirme sıcaklığını düşürür ve şartnamede K2O ve Na2O'nun toplamının 'da tutulması en düşük sınır olarak belirlenmiştir. Demir ise diğer tarafta bir kısıtlama unsurudur, çünkü yaklaşık %0,3'ün üzerindeki Fe2O3, beyaz gövdenin pişmiş rengini değiştirir. Gövde kaliteleri, kontrollü bir kalıntı ile 200 mesh'e kadar çıkar, çünkü pişirmeden sonra kalan iri taneler karoda leke bırakır.
Sır, her iki açıdan da daha katıdır. Yaklaşık %0,1'in üzerindeki demir, şeffaf bir sırın rengini değiştirir ve iri parçacıklar iğne deliği ve kabarık benekler bırakır. Bu nedenle sır kaliteleri daha incedir; 325 mesh'te D97 ile geçen tanecik boyutu genellikle 20 ila 30 µm arasındadır. İnceliğin de bir üst sınırı vardır, çünkü çok ince toz, taşıma sırasında toz haline gelir ve sır tankında topaklanır. Kaplamalar ve plastikler için dolgu maddeleri üçüncü bir mantığı izler. Beyazlık ve yağ emilimi satışı belirler ve parçacık boyutu parlaklığı belirler.
| Kullanmak | Alkali oksit | Fe2O3 | İncelik | Sınırı belirleyen nedir? |
|---|---|---|---|---|
| Seramik gövde | K2O artı Na2O yüzde 10'dan itibaren | Yaklaşık yüzde 0,3 ve altı | 200 mesh kontrollü kalıntı | Akı maddesi pişirme sıcaklığını düşürür, demir ise pişmiş rengi değiştirir. |
| Sır | Yüzde 10'dan itibaren | Yaklaşık yüzde 0,1 ve altı | 325 elek geçişi, D97 yaklaşık 20 ila 30 µm | İri taneler, pişmiş yüzeyde iğne deliği ve benekler bırakır. |
| Cam partisi | Al2O3 yüzde 15'ten itibaren | Yaklaşık yüzde 0,1 ve altı | Kalın taneli, yaklaşık 40 ila 100 mesh arası. | Alümina, kimyasal dayanıklılığı artırır, ince tozları uzaklaştırır ve ayrışmayı sağlar. |
| Dolgu maddesi | Yönetici figür değil | Yaklaşık yüzde 0,3 ve altı | D97 yaklaşık 10 ila 20 µm | Beyazlık ve yağ emme özelliği fiyatı belirler. |
Limitler, yaygın ticari özellikleri tanımlar. Alıcının kendi standardı ve numune analiz sonuçları, gerçek rakamları belirler.
Demir Sorunu
Yeraltındaki feldispat düşük demir içeriğine sahiptir, genellikle %0,3 Fe2O3'ün altındadır ve sıklıkla %0,1 civarındadır. Değirmenden çıkan toz, genellikle cevherden daha yüksektir. Çelik ortamlar, astarlar, çekiç uçları, oluk duvarları ve boru hatları aşınır ve aşınma ürüne yansır. %0,05'lik bir artış, parlak bir kaliteyi gövde kalitesine dönüştürür ve tüm partinin fiyatı da buna göre değişir.
Demir alımı, yem ve ürünün aynı temelde analiz edilmesiyle doğrulanır. Bazı laboratuvar analizlerinin tekrarlanabilirliği dahilinde 0,05 yüzdelik puanlık bir fark olabilir, bu nedenle her iki numunenin de aynı şekilde hazırlanması ve aynı cihazın kullanılması gerekir.
İlk savunma, aşınma kısmıdır. Alümina seramik kaplı ve seramik öğütme ortamıyla doldurulmuş bir bilyalı değirmen neredeyse hiç demir eklemez ve kaba öğütmelerde enerji kaybı mütevazı kalır. Jet değirmeni, tozla temas eden hiçbir ortam olmadığı ve astar seramik olabildiği için sorunu kaynağında ortadan kaldırır. Halkalı silindirli değirmen ise ikisinin arasında yer alır. Aşınma, silindir ve halka yüzeylerinde gerçekleşir ve aynı incelikte demir alımı, darbeli değirmene göre daha düşük kalır.
Manyetik ayırma yöntemi yalnızca serbest halde gelen demiri işler. En iyi sonucu, öğütme işlemi demir içeren mineralleri feldspattan ayırdıktan sonra verir. Aşınmış bir bilye tarafından parçacık yüzeyine bulaştırılan ince demir, hiçbir şey olmamış gibi geçer. Bu nedenle, bir tesis güçlü bir mıknatıs kullansa bile, yine de spesifikasyonları karşılayamayabilir. Demir, ayırıcıya ulaşmadan önce dışarıda tutulmalıdır.
Eşlik eden mineraller de aynı dikkati gerektirir. Mika, feldspattan daha fazla demir içerir ve daha yumuşak öğütülür, bu nedenle ince fraksiyonda yoğunlaşır ve müşterinin istediği ürünün demir oranını yükseltir. Kuvars, sertlik açısından uyumludur ve feldspatla birlikte ayrışmadan öğütülür. Mika bakımından zengin bir yatak, değirmenden önce zenginleştirme gerektirir. Bu akış şeması kararı, değirmen özelliklerini şekillendirir.
Üç Devre ve Sınırları
A bilyalı değirmen Sınıflandırıcı ile kapalı devrede yüksek tonaj ve geniş bir incelik aralığını kapsar. Değirmen inceltirken, sınıflandırıcı bitmiş tozu dışarı çeker ve kaba tozu geri verir. Bu hatta D97, yaklaşık 75 µm'den yaklaşık 5 µm'ye kadar uzanır ve gövde, cam ve sır kalitelerini tek bir ayar ailesinde kapsayacak kadar geniştir. Demir alımı neredeyse tamamen astar ve ortama bağlıdır, bu nedenle seramik kalitesi baştan itibaren tasarlanabilir. santrifüj sınıflandırıcı Üst kesim ayarını rotor hızına göre yapar. Böylece tek bir hat, yeniden yapılandırmaya gerek kalmadan çeşitli sır ve gövde kalitelerine hizmet eder.
A halka silindir değirmeni 325 ila 2000 mesh aralığını kapsar; bu da yaklaşık 45 µm'den yaklaşık 6,5 µm'ye kadar D97 sınıfına denk gelir. Ton başına enerji, aynı kesimde bir jet değirmenine göre oldukça düşüktür, bu nedenle sır ve dolgu kaliteleri için hacimsel üretim yoludur. Aşınma, merdane ve halka yüzeylerinde yoğunlaştığı için demir emilimi orta düzeyde kalır. 200 mesh'lik bir gövde kalitesi bu aralığın dışında kalır ve bilyalı değirmen devresine aittir.
Kuru jetli öğütme değirmeni, 2 ila 45 µm arasında D97 değerine sahiptir ve üç yöntem arasında en düşük demir alımını, ton başına en yüksek enerjiyle sağlar. Bu maliyet, spesifikasyonda düşük demir değeri veya dar bir dağılım belirtildiğinde haklı çıkarılabilir. Sır kaliteleri ve yüksek beyazlık dolgu maddeleri doğal uygulama alanlarıdır. Rotor hızı veya öğütme basıncı, aşınma parçalarına dokunmadan kesimi hareket ettirir; bu da birden fazla kaliteyi işleyen bir tesis için uygundur.
| Devre | İncelik seviyesine ulaşıldı. | Demir toplama | Ton başına enerji | Uygun |
|---|---|---|---|---|
| Sınıflandırıcılı bilyalı değirmen | D97 yaklaşık 5 ila 75 µm | astar ve medya tarafından ayarlanmıştır. | Daha yüksek | Gövde, cam ve sır kalitelerinde yüksek tonaj. |
| Halkalı valsli değirmen | 325 ila 2000 mesh, D97 yaklaşık 6,5 ila 45 µm | Ilıman | Düşük | Hacimsel sır ve dolgu kaliteleri |
| Kuru jet değirmeni | D97 2 ila 45 µm | En düşük | En yüksek | Demir içeriğinin az olduğu ve dağılım sınırlarının dar olduğu kaliteler |
Aralıklar, her makinenin çalışma aralığını tanımlar. Belirli bir malzeme için, rakamların kesinleşmesi için önce taşlama testi yapılması gerekir.

Hassasiyet Nasıl Ayarlanır?
200 mesh rakamı eski bir seramik geleneğidir. 75 µm'lik bir eleğin ucuz olması ve her laboratuvarın bir tane bulundurması nedeniyle varlığını sürdürmektedir. Bu elekte kalan kalıntı, alıcıya fırınlanmış gövdeye iri parçacıkların geçmeyeceğini gösterir. Sır kaliteleri 45 µm'de 325 mesh'e yükselir. Daha dar bir eşikte mantık aynıdır.
Elek numarası tek başına üst kesimi belirsiz bırakır ve yüzey kusurlarına neden olan da bu üst kesimdir. 325 mesh'ten geçen iki toz, D97 değerinde iki kat farklılık gösterebilir. Daha iri taneli olan, 30 ila 45 µm arasında parçacıklardan oluşan bir kuyruk taşır. Bu parçacıklar geç erir ve sır müşterisinin şikayet ettiği iğne deliği benzeri kusurları bırakır. Hem elek kalıntısına hem de D97'ye isim vermek, değirmene tutabileceği bir şey sağlar.
Elek kalıntısı bir test eleğinden elde edilirken, D97 dağıtılmış bir numune üzerinde lazer cihazından elde edilir. İki değer farklı yöntemlere dayanmaktadır ve birbirine dönüştürülemez, bu nedenle birini belirten bir spesifikasyon diğerine göre kontrol edilemez.
İnce taneli malzemelerin de bir maliyeti var. Yaklaşık 2 µm'den küçük parçacıklar özgül yüzey alanını artırır, bu da sır süspansiyon maddesi ihtiyacını ve tesisteki toz yükünü artırır. Uygulamanın ihtiyacından daha ince bir tane boyutu, bu inceliğin bedelini kimyasallar ve taşıma kayıpları açısından öder. Faydalı soru, hala temiz bir şekilde pişirilebilen en kaba dağılımdır. Bu sayı, müşterinin fırınından ve bir pişirme testinden gelir.
Gönderilecek Beş Eşya
Feldspat devresi, malzeme ve spesifikasyon birlikte dikkate alınarak boyutlandırılır ve beş madde her ikisini de kapsar. Her biri makine boyutunu veya yapım malzemesini değiştirir. Bunlar olmadan oluşturulan bir teklif, devreye alma aşamasında başarısız olur.
| Öğe | Neye karar veriyor? |
|---|---|
| Hedef kullanım ve alkali oksit figürü | Mevduatın kalite standardına uygun olup olmadığı ve fiyat aralığı |
| Beslemedeki Fe2O3 ve üründeki tavan | Astar ve ortam malzemesi ve jet değirmenine ihtiyaç olup olmadığı |
| Elek kalıntısı artı D97 olarak hedeflenen incelik. | Devre tipi, sınıflandırıcı hızı ve aşama sayısı |
| Yem boyutu, nem ve mika içeriği | Zenginleştirme aşaması, kurutucu gereksinimi ve değirmen stabilitesi |
| Haftalık tonaj ve işleme kapasitesi sayısı | Makine boyutu ve hattın kaldırabileceği geçiş süresi |
Bu beş tanesini gönderin, size devre düzeni ve malzemeniz üzerinde beklenen eğriyi içeren bir teklif geri gönderilecektir. Ayrıca devrenin tutması beklenen demir miktarını da belirtir. Bu rakam, tozun öğütme işleminden sonra hala sır standardını karşılayıp karşılamadığını belirler.
EPIC Toz Makineleri Hakkında. Feldspat ve diğer metalik olmayan minerallerde kullanılan devreleri üretiyoruz. Ürün yelpazemiz, seramik veya çelik astarlı bilyalı değirmenleri, 325 ila 2000 mesh elek boyutları için halkalı silindirli değirmenleri ve en ince kesimler için kuru jet değirmenlerini kapsamaktadır. Santrifüj sınıflandırıcılar, bunların her birinde en üst kesimi belirler.
Her proje bir taşlama testiyle başlar. Rapor, devrenin içine eklenen demir alıcı ile birlikte, test öncesi ve sonrası eğriyi verir. makine yelpazesi Modelleri ve çalışma aralıklarını listeler ve yüzey modifikasyonu Bu ürün serisi, dolgu maddelerinde kullanılan kaplamalı kaliteleri kapsamaktadır. Lütfen iletişime geçin. [email protected] Yukarıdaki beş maddeyle birlikte.
Epik Toz
Epic Powder, mineraller, kimyasallar, gıda ve ilaçlar için öğütme ve sınıflandırma sistemleri tasarlamaktadır. 20 yılı aşkın toz işleme deneyimimizle, hedeflediğiniz partikül boyutuna ve kapasiteye en uygun öğütme makinesini belirliyoruz.
"Okuduğunuz için teşekkürler. Umarım makalem yardımcı olur. Lütfen aşağıya yorum bırakın. Ayrıca EPIC Powder online müşteri temsilcisiyle iletişime geçebilirsiniz. Molly Daha fazla bilgi için bize ulaşın.”
— Emily Chen, Mühendis