تبدأ عملية طحن مسحوق الفلسبار بتحليل مكونات الخام. يحتوي الخام على فلسبار البوتاسيوم، أو فلسبار الصوديوم، أو مزيج من البلاجيوكلاز، ويحدد هذا التركيب الدرجة التي يقبلها المشتري. تتطلب صناعة طلاء السيراميك نسبة أكسيد قلوي وحديد أقل من 0.1%. أما صناعة الزجاج فتتطلب الألومينا وبقايا ثابتة بعد النخل. تصل هذه المتطلبات إلى المصنع على شكل قائمة مختصرة من الأرقام، ويتعين على المصنع تحقيقها دون إضافة الحديد. تكمن معظم صعوبة معالجة الفلسبار في هذا الشرط الأخير.
محتويات العائلة
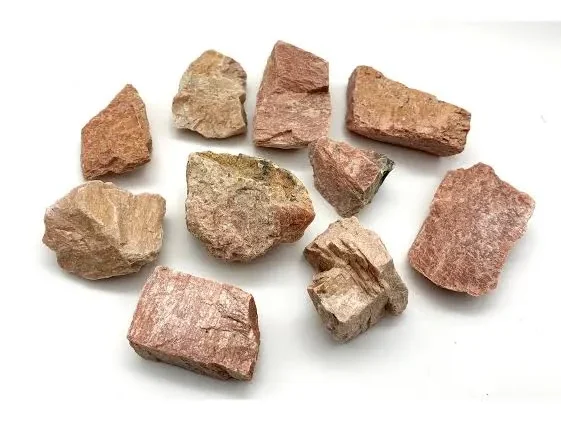
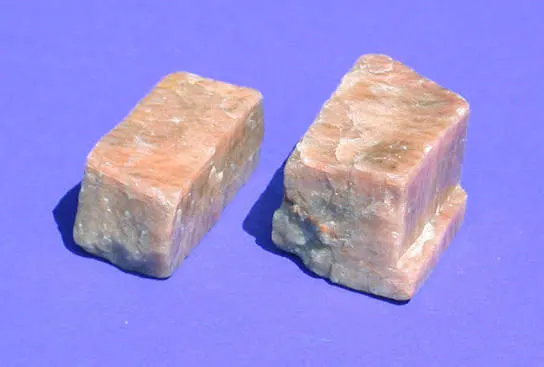
تُباع ثلاثة أنواع من الفلسبار تجاريًا: فلسبار البوتاسيوم، وفلسبار الصوديوم، وفلسبار الكالسيوم. يقع النوعان الأولان بالقرب من KAlSi3O8 وNaAlSi3O8، بنسبة أكسيد قلوي نظرية تبلغ حوالي 16%. ويخرج المركز من المصنع بنسبة تتراوح بين 10 و12%. أما فلسبار الكالسيوم فيحتوي على أكسيد الكالسيوم (CaO) بدلًا من أكاسيد القلويات، وله قيمة صهر منخفضة. يشكل فلسبار الصوديوم وفلسبار الكالسيوم سلسلة متصلة من المحاليل الصلبة. ولذلك، يُظهر البلاجيوكلاز الطبيعي محتوى قلويًا يقع بين النوعين الأخيرين.
تتراوح صلابة الفلسبار البوتاسي بين 6 و 6.5 على مقياس موس، بينما تتراوح كثافته النوعية بين 2.5 و 2.6. وكلاهما قريب من صلابة الكوارتز، ولذلك غالبًا ما يشترك هذان المعدنان في نفس الدائرة. يحدد أكسيد القلويات سلوك الانصهار، وهذا السلوك هو ما يحدد استخدامات المسحوق. ينصهر الفلسبار البوتاسي بدرجة حرارة أعلى، مما ينتج عنه مصهور لزج يحافظ على شكله على سطح عمودي. أما الفلسبار الصوديومي فينصهر بدرجة حرارة أقل، مما يجعله سائلاً، ولذلك يُستخدم بكثرة في صناعة الخلطات الزجاجية.
| يكتب | صيغة | أكسيد قلوي مركز | سلوك الذوبان | الاستخدام النموذجي |
|---|---|---|---|---|
| فلسبار البوتاسيوم | KAlSi3O8 | نسبة K2O تتراوح بين 10 إلى 12 بالمائة | نقطة انصهار أعلى، مصهور لزج | الطلاءات، والأدوات الصحية، والمينا |
| فلسبار الصوديوم | NaAlSi3O8 | Na2O حوالي 10 إلى 12 بالمائة | انخفاض درجة الانصهار، انصهار سائل | أجسام خزفية، دفعات زجاجية |
| فلسبار الكالسيوم | CaAl2Si2O8 | يحل أكسيد الكالسيوم محل أكاسيد القلويات | مادة حرارية، قيمة تدفق منخفضة | مواد مالئة، سيراميك خاص |
| سلسلة بلاجيوكلاز | محلول صلب من الصوديوم إلى الكالسيوم | ينخفض مستوى Na2O بينما يرتفع مستوى CaO | التغيير المستمر على طول السلسلة | دفعات كبيرة من السيراميك والزجاج |
تصف أرقام التركيز درجات السيراميك والزجاج التجارية. ويخضع كل منتج محدد لتحليله، وليس للجدول.
ما يقيسه كل مشترٍ
يستخدم جسم السيراميك الفلسبار كمادة صهر. يخفض أكسيد القلويات درجة حرارة الحرق، وتحدد المواصفات حدًا أدنى بنسبة 10% من مزيج أكسيد البوتاسيوم (K2O) وأكسيد الصوديوم (Na2O). أما الحديد، فهو العامل المحدد، إذ أن نسبة أكسيد الحديد الثلاثي (Fe2O3) التي تتجاوز 0.3% تقريبًا تُغير لون الجسم الأبيض بعد الحرق. تتراوح أحجام أجسام السيراميك حتى 200 مش مع مخلفات مضبوطة، لأن الحبيبات الخشنة التي تبقى بعد الحرق تترك شوائب في البلاطة.
تُعدّ عملية التزجيج أكثر دقةً في كلا الجانبين. فوجود الحديد بنسبة تزيد عن 0.1% يُلوّن التزجيج الشفاف، بينما تُخلّف الجزيئات الخشنة ثقوبًا صغيرة وبقعًا بارزة. ولذلك، تكون درجات التزجيج أدق، حيث يمرّ عبر منخل 325 مش، وغالبًا ما يتراوح حجم الجزيئات التي تمر عبر منخل D97 بين 20 و30 ميكرومترًا. وللدقة حدٌّ أقصى أيضًا، إذ أن المسحوق الناعم جدًا يتحوّل إلى غبار أثناء التعامل معه ويتكتّل في حوض التزجيج. أما مواد الحشو المستخدمة في الطلاءات والبلاستيك، فتخضع لمنطق ثالث. فالبياض وامتصاص الزيت هما العاملان الحاسمين في البيع، بينما يُحدّد حجم الجزيئات اللمعان.
| يستخدم | أكسيد القلويات | Fe2O3 | صفاء | ما الذي يحدد الحد الأقصى |
|---|---|---|---|---|
| جسم خزفي | K2O بالإضافة إلى Na2O من 10 بالمائة | حوالي 0.3 بالمئة وأقل | 200 مش مع بقايا مضبوطة | يُخفّض التدفق درجة حرارة الحرق، ويُغيّر الحديد لون الحرق. |
| طلاء زجاجي | ابتداءً من 10 بالمائة | حوالي 0.1 بالمئة وأقل | شبكة 325 تمر، D97 حوالي 20 إلى 30 ميكرومتر | تترك الحبيبات الخشنة ثقوبًا صغيرة وبقعًا على السطح المحروق |
| دفعة زجاجية | Al2O3 من 15 بالمائة | حوالي 0.1 بالمئة وأقل | خشن، حوالي 40 إلى 100 شبكة | تزيد الألومينا من المتانة الكيميائية، وتزيل الغبار الناعم، وتفصل المواد. |
| حشو | ليس الشخصية الحاكمة | حوالي 0.3 بالمئة وأقل | D97 حوالي 10 إلى 20 ميكرومتر | يحدد البياض وامتصاص الزيت السعر |
تحدد الحدود المواصفات التجارية الشائعة. أما الأرقام الفعلية فتعتمد على معيار المشتري الخاص ونتائج فحص العينة.
مشكلة الحديد
يحتوي الفلسبار الموجود في الأرض على نسبة منخفضة من الحديد، عادةً ما تقل عن 0.3% من أكسيد الحديد الثلاثي (Fe2O3)، وغالبًا ما تقارب 0.1%. ويكون مسحوق الفلسبار الخارج من المطحنة عادةً أعلى من نسبة الحديد في الخام. وتتآكل جميع أجزاء المطحنة، مثل الوسائط الفولاذية والبطانات ورؤوس المطارق وجدران قنوات الطحن وقنوات التهوية، وينتقل هذا التآكل إلى المنتج النهائي. وتؤدي زيادة بنسبة 0.05 نقطة مئوية إلى تحويل درجة طلاء التزجيج إلى درجة طلاء الجسم، وبالتالي يرتفع سعر المنتج النهائي.
يتم التحقق من امتصاص الحديد عن طريق تحليل العلف والمنتج على أساس واحد. يقع فرق بنسبة 0.05 نقطة مئوية ضمن هامش تكرار بعض التحليلات المخبرية، لذا يجب تحضير كلتا العينتين بنفس الطريقة واستخدام نفس الجهاز.
تتمثل أولى آليات الدفاع في مقاومة التآكل. لا تضيف مطحنة الكرات المبطنة بسيراميك الألومينا والمملوءة بحبيبات السيراميك أي حديد تقريبًا، ويبقى استهلاك الطاقة ضئيلاً عند الطحن الخشن. أما مطحنة النفث، فتُزيل المشكلة من جذورها، إذ لا تلامس أي حبيبات المسحوق، ويمكن أن تكون بطانتها من السيراميك. وتقع مطحنة الأسطوانة الحلقية بين المطحنتين. يحدث التآكل على سطحي الأسطوانة والحلقة، ويبقى امتصاص الحديد أقل من مطحنة الصدم عند نفس درجة النعومة.
لا تعالج عملية الفصل المغناطيسي إلا الحديد الذي يصل على شكل جسيمات منفصلة. وتكون كفاءتها المثلى بعد أن تفصل عملية الطحن المعادن الحاملة للحديد عن الفلسبار. أما الحديد الناعم المتراكم على سطح الجسيمات بفعل كرة متآكلة، فيمر دون أن يتأثر. لذا، يمكن للمصنع تشغيل مغناطيس قوي ومع ذلك لا يفي بالمواصفات المطلوبة. يجب منع دخول الحديد قبل وصوله إلى جهاز الفصل.
تتطلب المعادن المصاحبة نفس القدر من الاهتمام. يحتوي الميكا على نسبة حديد أعلى من الفلسبار، ويُطحن بسهولة أكبر، مما يجعله يتركز في الجزء الناعم ويرفع نسبة الحديد في المنتج الذي يرغب به العميل. أما الكوارتز، فيُطابق الفلسبار في الصلابة، ويُطحن معه دون أن ينفصل عنه. يتطلب وجود رواسب غنية بالميكا معالجةً خاصة قبل دخولها إلى المطحنة. ويُحدد هذا القرار في مخطط التدفق مواصفات المطحنة.
ثلاثة دوائر وحدودها
أ مطحنة الكرة في دائرة مغلقة مزودة بمصنف، تغطي هذه العملية كميات كبيرة من المواد ونطاقًا واسعًا من النعومة. تعمل المطحنة على تقليل حجم المواد، بينما يقوم المصنف بسحب المسحوق النهائي وإعادة المواد الخشنة. في هذا الخط، يتراوح حجم حبيبات D97 من حوالي 75 ميكرومترًا إلى حوالي 5 ميكرومترات، وهو نطاق واسع بما يكفي لتغطية درجات مواد الجسم والزجاج والطلاء في مجموعة إعدادات واحدة. يعتمد امتصاص الحديد بشكل شبه كامل على البطانة والوسائط، لذا يمكن تصميم درجة السيراميك منذ البداية. المصنف المركزي يُحدد القطع العلوي بواسطة سرعة الدوار. ثم يخدم خط واحد عدة درجات من الطلاء والجسم دون الحاجة إلى إعادة بناء.
أ مطحنة الأسطوانة الدائرية يغطي هذا النطاق من 325 إلى 2000 مش، أي ما يعادل D97 من حوالي 45 ميكرومتر إلى حوالي 6.5 ميكرومتر. يُعد استهلاك الطاقة لكل طن أقل بكثير من مطحنة النفث عند نفس القطع، لذا فهو الخيار الأمثل لإنتاج مواد التزجيج والحشو. يبقى امتصاص الحديد معتدلاً، نظرًا لتركز التآكل على أسطح الأسطوانة والحلقة. أما مادة الجسم عند 200 مش فتقع خارج هذا النطاق وتندرج ضمن دائرة مطحنة الكرات.
تُنتج مطحنة النفث الجاف حبيبات D97 بحجم يتراوح بين 2 و45 ميكرومتر، وتتميز بأقل امتصاص للحديد من بين المطاحن الثلاث، مع أعلى طاقة لكل طن. ويُبرر هذا التكلفة عندما تُشير المواصفات إلى انخفاض نسبة الحديد أو ضيق نطاق توزيعه. وتُعدّ درجات التزجيج والحشوات عالية البياض من التطبيقات الطبيعية لهذه المطاحن. تعمل سرعة الدوران أو ضغط الطحن على تحريك القطع دون ملامسة الأجزاء المعرضة للتآكل، وهو ما يُناسب أيضًا المصانع التي تُنتج عدة درجات من الدهانات.
| الدائرة | تم الوصول إلى درجة من النقاء | لاقط حديدي | الطاقة لكل طن | يناسب |
|---|---|---|---|---|
| مطحنة كروية مع مصنف | D97 حوالي 5 إلى 75 ميكرومتر | تم تحديده بواسطة البطانة والوسائط | أعلى | حمولة عالية عبر درجات الهيكل والزجاج والطلاء |
| مطحنة الأسطوانة الدائرية | من 325 إلى 2000 مش، D97 حوالي 6.5 إلى 45 ميكرومتر | معتدل | قليل | درجات التزجيج والحشو الحجمي |
| مطحنة نفاثة جافة | D97 من 2 إلى 45 ميكرومتر | الأقل سعرًا | أعلى مستوى | درجات ذات حديد منخفض وحدود توزيع ضيقة |
تُحدد النطاقات نطاق عمل كل آلة. ويتطلب الأمر إجراء اختبار طحن لمادة معينة قبل اعتماد هذه الأرقام.

كيفية ضبط درجة النعومة
يُعدّ مقاس 200 مش معيارًا قديمًا في صناعة الخزف. وقد استمر استخدامه نظرًا لانخفاض سعر المنخل ذي فتحات 75 ميكرومتر، وتوافره في كل مختبر. تشير البقايا العالقة على هذا المنخل إلى أن أي جزيئات خشنة لن تتسرب إلى جسم الخزف بعد الحرق. أما درجات التزجيج، فتنتقل إلى مقاس 325 مش عند 45 ميكرومتر. وينطبق المنطق نفسه عند عتبة أدق.
لا يُحدد رقم المنخل وحده الجزء العلوي من المادة، وهذا الجزء هو ما يُسبب عيوب السطح. قد يختلف مسحوقان يمران عبر منخل 325 مش في قيمة D97 بمقدار الضعف. يحمل المسحوق الأكثر خشونة مجموعة من الجزيئات يتراوح حجمها بين 30 و45 ميكرومترًا. تذوب هذه الجزيئات متأخرة، مُخلّفةً الثقوب الدقيقة التي يشكو منها عملاء الطلاء. يُتيح تحديد كل من بقايا المنخل وقيمة D97 للمطحنة معرفةً دقيقةً بخصائصها.
تُستمد بقايا المنخل من منخل اختبار، بينما تُستمد قيمة D97 من جهاز ليزر على عينة مُشتتة. يعتمد هذان الرقمان على طريقتين مختلفتين ولا يمكن تحويلهما إلى بعضهما البعض، لذا لا يمكن التحقق من صحة المواصفات التي تستخدم أحدهما مقابل الآخر.
للجسيمات الدقيقة تكلفة أيضًا. فالجسيمات التي يقل حجمها عن 2 ميكرومتر تقريبًا تزيد من مساحة السطح النوعية، مما يزيد الطلب على عامل تعليق الطلاء الزجاجي وكمية الغبار في المصنع. ويترتب على استخدام درجة أدق من المطلوب للتطبيق تكلفة هذه الدقة في المواد الكيميائية والخسائر الناتجة عن المناولة. والسؤال المهم هو: ما هو التوزيع الأكثر خشونة الذي يضمن احتراقًا نظيفًا؟ ويُحدد هذا الرقم بناءً على فرن العميل واختبار الحرق.
خمسة أشياء يجب إرسالها
يتم تحديد حجم دائرة الفلسبار بناءً على المادة والمواصفات معًا، وتغطي خمسة بنود كلا الجانبين. كل بند منها يُغير أحد أبعاد الآلة أو مادة التصنيع. أي عرض سعر يُقدم بدون هذه البنود لا يُلبي متطلبات التشغيل.
| غرض | ما يقرره |
|---|---|
| الاستخدام المستهدف وشكل أكسيد القلويات | ما إذا كان مبلغ التأمين مناسبًا للمستوى المطلوب، ونطاق السعر |
| Fe2O3 في العلف والحد الأقصى للمنتج | مواد التبطين والوسائط، وما إذا كانت هناك حاجة إلى مطحنة نفاثة |
| النعومة المستهدفة كبقايا منخل بالإضافة إلى D97 | نوع الدائرة، وسرعة المصنف، وعدد المراحل |
| حجم العلف، والرطوبة، ومحتوى الميكا | خطوة التخصيب، ومتطلبات المجفف، واستقرار المطحنة |
| الحمولة وعدد الدرجات أسبوعياً | حجم الآلة ووقت التغيير الذي يمكن أن يستوعبه الخط |
أرسل هذه البيانات الخمسة، وسيرد عليك المقترح بتصميم الدائرة الكهربائية ومنحنى الاستجابة المتوقع على المادة. كما يحدد قيمة امتصاص الحديد المتوقعة للدائرة. هذه القيمة هي التي تحدد ما إذا كان المسحوق لا يزال يفي بمعايير التزجيج بعد الطحن.
نبذة عن شركة إيبيك لتصنيع مساحيق البودرة. نقوم بتصميم وتصنيع الدوائر المستخدمة في معالجة الفلسبار والمعادن غير الفلزية الأخرى. تشمل منتجاتنا مطاحن الكرات ذات البطانة الخزفية أو الفولاذية، ومطاحن الأسطوانات الحلقية للدرجات من 325 إلى 2000 مش، ومطاحن النفث الجاف للحصول على أدق القطع. وتُستخدم المصنفات الطاردة المركزية لتحديد أعلى درجة قطع في كل منها.
يبدأ كل مشروع باختبار الطحن. يقدم التقرير منحنى الأداء قبل وبعد الطحن، بالإضافة إلى لاقط الحديد الذي أُضيف إلى الدائرة. نطاق الآلات يسرد هذا الدليل الطرازات ونطاقات عملها، و تعديل السطح يشمل هذا الخط الدرجات المطلية المستخدمة في الحشوات. راسلونا على [email protected] مع العناصر الخمسة المذكورة أعلاه.
مسحوق ملحمي
تُصمّم شركة إبيك باودر أنظمة طحن وتصنيف للمعادن والمواد الكيميائية والأغذية والأدوية. بفضل خبرتنا التي تزيد عن 20 عامًا في مجال معالجة المساحيق، نُوفّر لكم المطحنة المناسبة لحجم الجسيمات والسعة المطلوبة.
شكرًا لقراءتكم. آمل أن يكون مقالي مفيدًا. يُرجى ترك تعليق أدناه. يمكنكم أيضًا التواصل مع ممثل خدمة عملاء EPIC Powder عبر الإنترنت. مولي "لأي استفسارات أخرى."
— إميلي تشين, مهندس